
Tin tức & Tư vấn
Cách Tính Năng Suất Máy Hút Chân Không Theo Túi/Giờ: Chọn 400, 500 Hay 600mm
Trả lời nhanh: Năng suất lý thuyết được tính bằng số túi đặt trong một mẻ nhân 3.600 rồi chia cho tổng số giây của một chu kỳ. Tuy nhiên, năng suất ca phải trừ thời gian xếp túi, lấy túi, lau miệng, đổi sản phẩm và dừng vệ sinh. Kích thước 400, 500 hay 600mm chỉ hữu ích khi chiều dài thanh hàn, buồng và cách xếp phù hợp túi thật của cơ sở.
Một máy có thanh hàn dài hơn chưa chắc cho nhiều túi hơn nếu túi quá rộng, sản phẩm dày hoặc người vận hành không thể xếp đồng thời. Vì vậy, hãy đo trên túi thật và tách ba khái niệm: năng suất chu kỳ, năng suất theo giờ chạy và năng suất thực của cả ca.
Ba loại năng suất cần phân biệt
Năng suất chu kỳ là số túi máy xử lý trong một lần. Năng suất theo giờ chạy quy đổi từ chu kỳ khi thao tác liên tục. Năng suất ca là số túi đạt thực tế sau khi tính thời gian chuẩn bị, vệ sinh, đổi túi và dừng máy. Bài bán hàng thường nêu mức trong điều kiện nhất định; cơ sở cần hỏi điều kiện thử, kích thước túi, loại sản phẩm và người vận hành trước khi so.
Công thức túi mỗi giờ
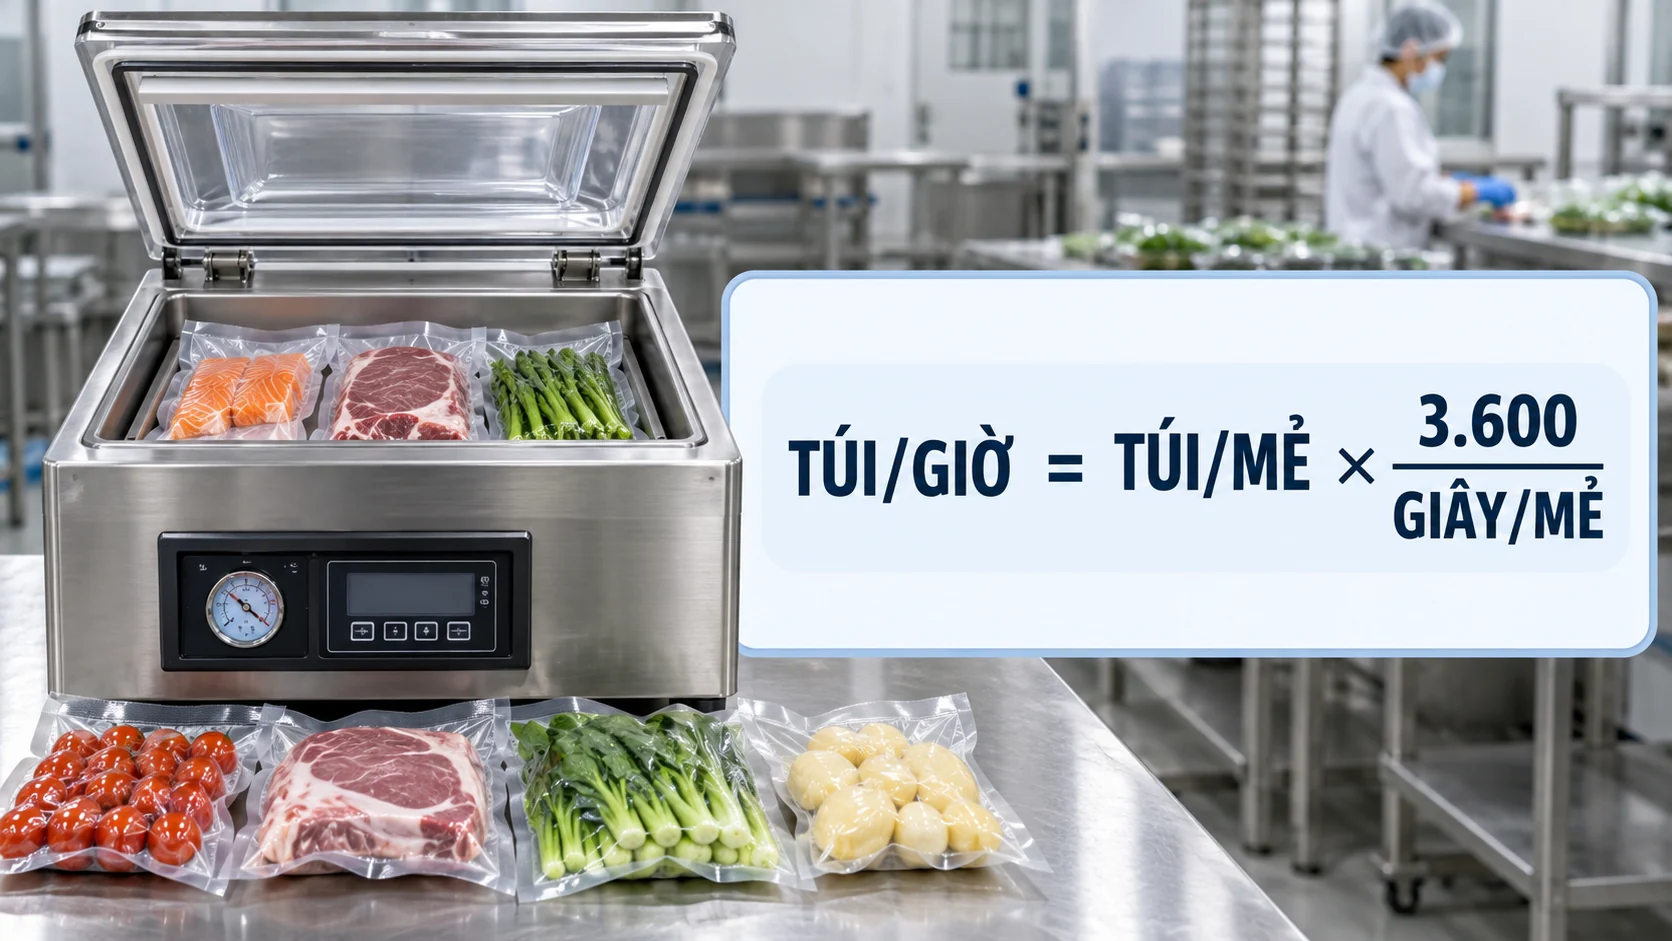
Gọi B là số túi đặt được trong một mẻ và T là tổng số giây từ lúc bắt đầu xếp đến lúc máy sẵn sàng cho mẻ tiếp theo. Năng suất lý thuyết N = B × 3.600 / T. Nếu chỉ đo thời gian bơm mà bỏ qua đóng nắp, hàn, xả khí và lấy túi, kết quả sẽ cao giả tạo. Nên đo ít nhất nhiều chu kỳ liên tiếp và dùng trung vị hoặc giá trị đại diện sau khi loại sự cố bất thường có lý do rõ.
Đo một chu kỳ từ đâu đến đâu?
Chọn một mốc lặp lại, chẳng hạn lúc bắt đầu đặt túi vào buồng cho đến lúc bắt đầu đặt túi của mẻ sau. Ghi riêng thời gian xếp, hút, hàn, xả, mở nắp và lấy túi. Với máy hai buồng, một buồng có thể làm việc khi người vận hành chuẩn bị buồng kia, nên cách đo khác máy một buồng. Đừng cộng chồng thời gian hoặc giả định hai buồng luôn hoạt động hoàn hảo.
Số túi mỗi mẻ phụ thuộc những gì?
Chiều dài thanh hàn là một giới hạn, nhưng chiều rộng miệng túi, độ dày khối sản phẩm, khoảng cách giữa túi, số thanh hàn, hướng đặt và khoảng trống để nắp đóng đều cũng quan trọng. Miệng túi phải nằm phẳng, không chồng nếp. Nếu nhồi thêm túi làm đường hàn nhăn hoặc túi cản nhau, số túi đạt mới là chỉ số cần dùng.
Hiểu đúng ký hiệu 400, 500 và 600mm
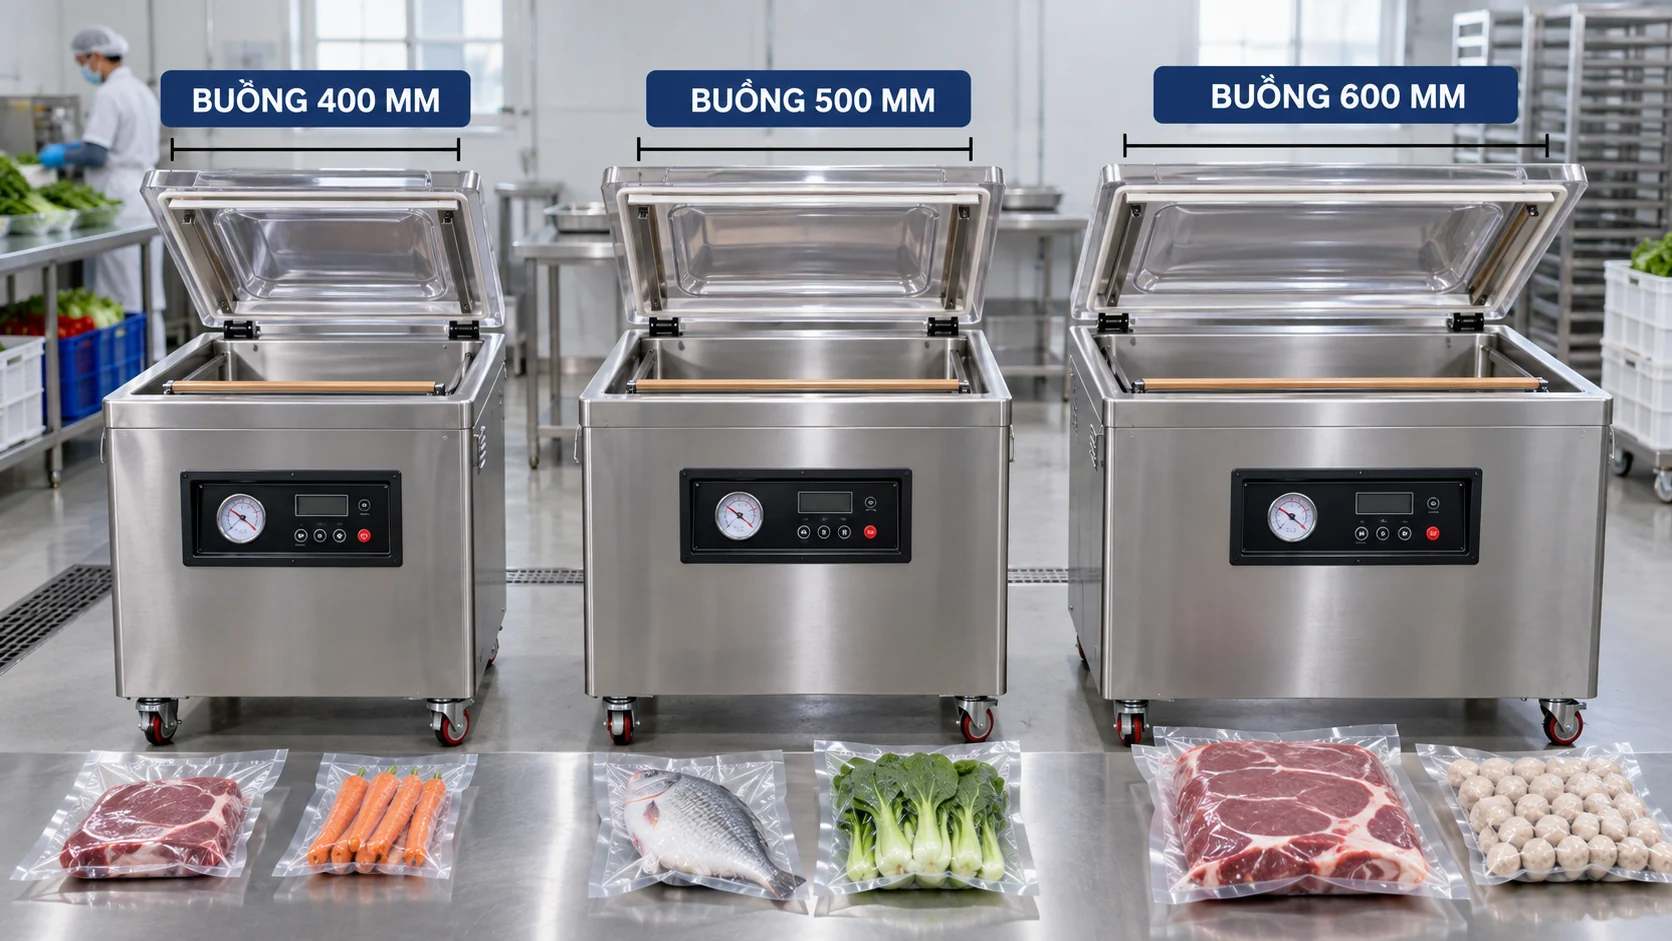
Tên gọi thường liên quan đến chiều dài thanh hàn hoặc kích thước danh nghĩa, nhưng cấu hình thực tế khác theo model. Không suy ra chiều sâu buồng, công suất bơm hay năng suất chỉ từ con số này. Hãy lấy bản vẽ buồng, chiều dài hàn hữu dụng, số thanh hàn và khoảng cách trong buồng. Đặt mẫu túi thật lên sơ đồ hoặc thử trực tiếp trước khi chọn.
Chọn 400mm khi nào?
Cấu hình nhỏ có thể phù hợp túi gọn, lô vừa và mặt bằng hạn chế. Lợi ích là thao tác gần, vệ sinh và bố trí dễ hơn trong một số bếp. Tuy nhiên, nếu túi rộng hoặc cần xếp nhiều túi ngang, thanh hàn ngắn sẽ giới hạn số túi một mẻ. Không chọn chỉ vì giá đầu tư thấp; hãy so số túi đạt mỗi chu kỳ và thời gian cao điểm.
Chọn 500mm khi nào?
Nhóm giữa thường cho thêm không gian xếp so với máy nhỏ, nhưng hiệu quả chỉ xuất hiện khi túi và quy trình tận dụng được chiều dài. Nếu sản phẩm dày, khoảng trống buồng vẫn có thể là giới hạn. Yêu cầu nhà cung cấp thử đúng túi, đúng khối lượng và thời gian hút thực tế. Ghi cả thao tác lấy túi vì buồng lớn hơn cũng có thể làm tầm với thay đổi.
Chọn 600mm khi nào?
Kích thước lớn hợp nhu cầu túi rộng, nhiều túi song song hoặc quy mô cần dư địa, miễn là bơm, buồng, thanh hàn và nhân lực được cân đối. Máy lớn không tự động bảo đảm sản lượng nếu khâu nạp sản phẩm, lau miệng túi và kiểm tra đường hàn chậm hơn. Đo điện, diện tích, khả năng di chuyển, thông gió và vệ sinh trước khi đặt máy.
Từ năng suất lý thuyết sang năng suất ca
Lập bảng theo từng khoảng 30 hoặc 60 phút: số chu kỳ, túi vào, túi đạt, túi phải hàn lại và phút dừng. Năng suất ca bằng túi đạt chia cho thời gian ca thực tế. Không tính túi hỏng là sản lượng. Nếu dừng nhiều vì nước hoặc miệng túi ướt, xem cách đóng gói thực phẩm có nước và sửa công đoạn chuẩn bị trước khi mua máy lớn hơn.
Đường hàn và độ kín là điều kiện bắt buộc
Tăng số túi một mẻ mà đường hàn nhăn, cháy hoặc hở không phải tăng năng suất. Kiểm tra theo hướng dẫn xử lý đường hàn chân không bị lỗi và thực hiện kiểm tra độ kín túi khi bài này được triển khai. Mọi phép tính phải dùng số túi đạt yêu cầu cuối cùng.
Tối ưu trước khi tăng cỡ máy
Chuẩn hóa kích thước túi, vị trí đặt, lượng sản phẩm, cách lau miệng và phân công người nạp. Cài thời gian dựa trên mẫu thật theo hướng dẫn cài thời gian hút và hàn. Sau đó đo lại. Nếu nút thắt vẫn nằm ở buồng và thanh hàn, mới so phương án tăng kích thước hoặc chuyển sang hai buồng.
Bảng dữ liệu cần đo để tính năng suất
| Dữ liệu | Cách ghi | Sai lầm thường gặp |
|---|---|---|
| Túi mỗi mẻ | Chỉ đếm túi đạt | Đếm cả túi hàn lại |
| Giây mỗi mẻ | Từ xếp đến sẵn sàng mẻ sau | Chỉ đo thời gian hút |
| Phút dừng | Ghi lý do theo ca | Bỏ qua vệ sinh và đổi hàng |
| Túi đạt mỗi ca | Sau kiểm tra độ kín | Dùng sản lượng đầu vào |
Checklist chạy thử trước khi chọn 400, 500 hay 600mm
- Mang đúng túi và đúng sản phẩm thật để thử.
- Đo chiều rộng miệng túi và độ dày khối hàng.
- Đếm số túi đạt trong mỗi mẻ.
- Đo toàn bộ chu kỳ, không chỉ thời gian hút.
- Ghi túi phải hàn lại và nguyên nhân.
- Kiểm tra mặt bằng, điện, thông gió và vệ sinh.
Câu hỏi thường gặp
Có thể lấy công suất bơm để suy ra túi/giờ không?
Không. Công suất bơm chỉ là một yếu tố; buồng, túi, thời gian hàn và thao tác cũng quyết định.
Máy 600mm có luôn nhanh hơn 400mm không?
Không. Nếu chỉ đặt một túi nhỏ mỗi mẻ hoặc khâu chuẩn bị chậm, kích thước lớn không tạo thêm năng suất.
Nên dùng số chu kỳ đẹp nhất để tính không?
Không. Nên dùng chu kỳ đại diện trong điều kiện ổn định và ghi rõ điều kiện đo.
Ví dụ cách đặt bài thử
Chọn một mã hàng thường xuyên, chuẩn bị đủ túi cho nhiều chu kỳ, dùng cùng người vận hành và ghi thời gian liên tục. Lặp lại với mã hàng khó nhất để kiểm tra biên năng lực. Không trộn nhiều loại túi trong một phép đo rồi lấy trung bình chung.
Năng suất và bảo dưỡng
Nếu thời gian hút tăng dần dù thao tác không đổi, kiểm tra gioăng, dầu, đường khí và tình trạng bơm. Bài máy hút chân không hút yếu giúp khoanh vùng trước khi quy lỗi cho kích thước buồng.
Tính số máy từ giờ cao điểm
Lấy nhu cầu túi trong khoảng cao điểm chia cho năng suất túi đạt của một máy trong cùng khoảng, sau đó thêm phương án cho vệ sinh, đổi sản phẩm và bảo trì theo quy trình cơ sở. Không lấy sản lượng trung bình cả ngày để che một đỉnh ngắn nhưng quan trọng. Nếu thiếu người xếp túi, thêm máy cũng chưa chắc giải quyết được.
Đừng bỏ qua kích thước miệng túi
Hai túi cùng khối lượng có thể có chiều rộng khác nhau và chiếm thanh hàn khác nhau. Ghi cả chiều rộng miệng, chiều dài túi và độ dày khối sản phẩm. Khi thử xếp, giữ đủ khoảng cho mép túi nằm phẳng. Sơ đồ xếp nên được chụp lại để nhân viên tái lập được số túi mỗi mẻ.
Kiểm tra độ lặp của chu kỳ
Nếu năm chu kỳ chênh nhau nhiều, năng suất chưa ổn định. Tách lý do: túi khó xếp, nắp khó đóng, sản phẩm có nước, người vận hành mới hoặc máy hút chậm. Sửa nguyên nhân rồi đo lại. Một chu kỳ nhanh nhất chỉ cho thấy điều kiện lý tưởng, không đại diện cho kế hoạch sản xuất.
Tính dự phòng khi thay vật tư
Thanh teflon, dây hàn, dầu, gioăng và túi đều ảnh hưởng thời gian dừng. Cơ sở cần lịch kiểm tra và vật tư đúng model. Dự phòng không có nghĩa cộng tùy ý một tỷ lệ; hãy dùng nhật ký dừng máy thực tế. Khi chưa có dữ liệu, ghi rõ giả định và cập nhật sau giai đoạn chạy thử.
Phân biệt giới hạn thanh hàn và buồng
Túi có thể vừa chiều dài thanh hàn nhưng khối sản phẩm lại quá dày để nắp đóng hoặc làm các túi chạm nhau. Đo cả kích thước không gian ba chiều. Khi thử, quan sát nắp đóng tự nhiên, không dùng lực ép. Nếu phải bẻ túi hay xếp chồng, sơ đồ đó không nên dùng để tính năng suất.
Sắp xếp công việc cho máy hai buồng
Ưu thế hai buồng chỉ phát huy khi người vận hành có đủ thời gian chuẩn bị buồng kế tiếp trong lúc buồng kia chạy. Đo riêng thời gian xếp và lấy túi. Nếu một người không theo kịp, cần cải thiện bàn thao tác hoặc phân công, không nên lấy phép nhân đôi lý thuyết làm cam kết sản lượng.
Theo dõi sản lượng theo mã hàng
Mỗi mã hàng có túi, độ ẩm, kích thước và thời gian hút khác nhau. Lập năng suất riêng cho nhóm đại diện thay vì dùng một con số toàn xưởng. Khi lập kế hoạch ngày, nhân số lượng từng mã với thời gian chu kỳ tương ứng rồi cộng thời gian đổi hàng. Cách này phản ánh thực tế hơn một mức túi/giờ duy nhất.
Hành động tiếp theo
Để tính cấu hình phù hợp, hãy gửi Điện Máy Gia Long kích thước túi, ảnh sản phẩm đã nạp, số túi cần đạt mỗi ca, số giờ cao điểm, loại máy đang dùng và video một chu kỳ. Đội ngũ sẽ giúp lập phép tính theo dữ liệu thật thay vì đưa ra một con số túi/giờ chung.

