
Tin tức & Tư vấn
Đường Hàn Máy Hút Chân Không Bị Nhăn, Cháy Hoặc Không Kín: Cách Chỉnh
Trả lời nhanh: Đường hàn nhăn thường liên quan đến miệng túi không phẳng, túi đặt lệch hoặc áp lực ép không đều. Đường hàn cháy gợi ý nhiệt hay thời gian quá mức, lớp Teflon hỏng hoặc dây nhiệt bất thường. Đường hàn không kín cần kiểm tra chất lỏng, vụn thực phẩm, loại túi và sự liên tục của thanh hàn trước khi tăng cài đặt.
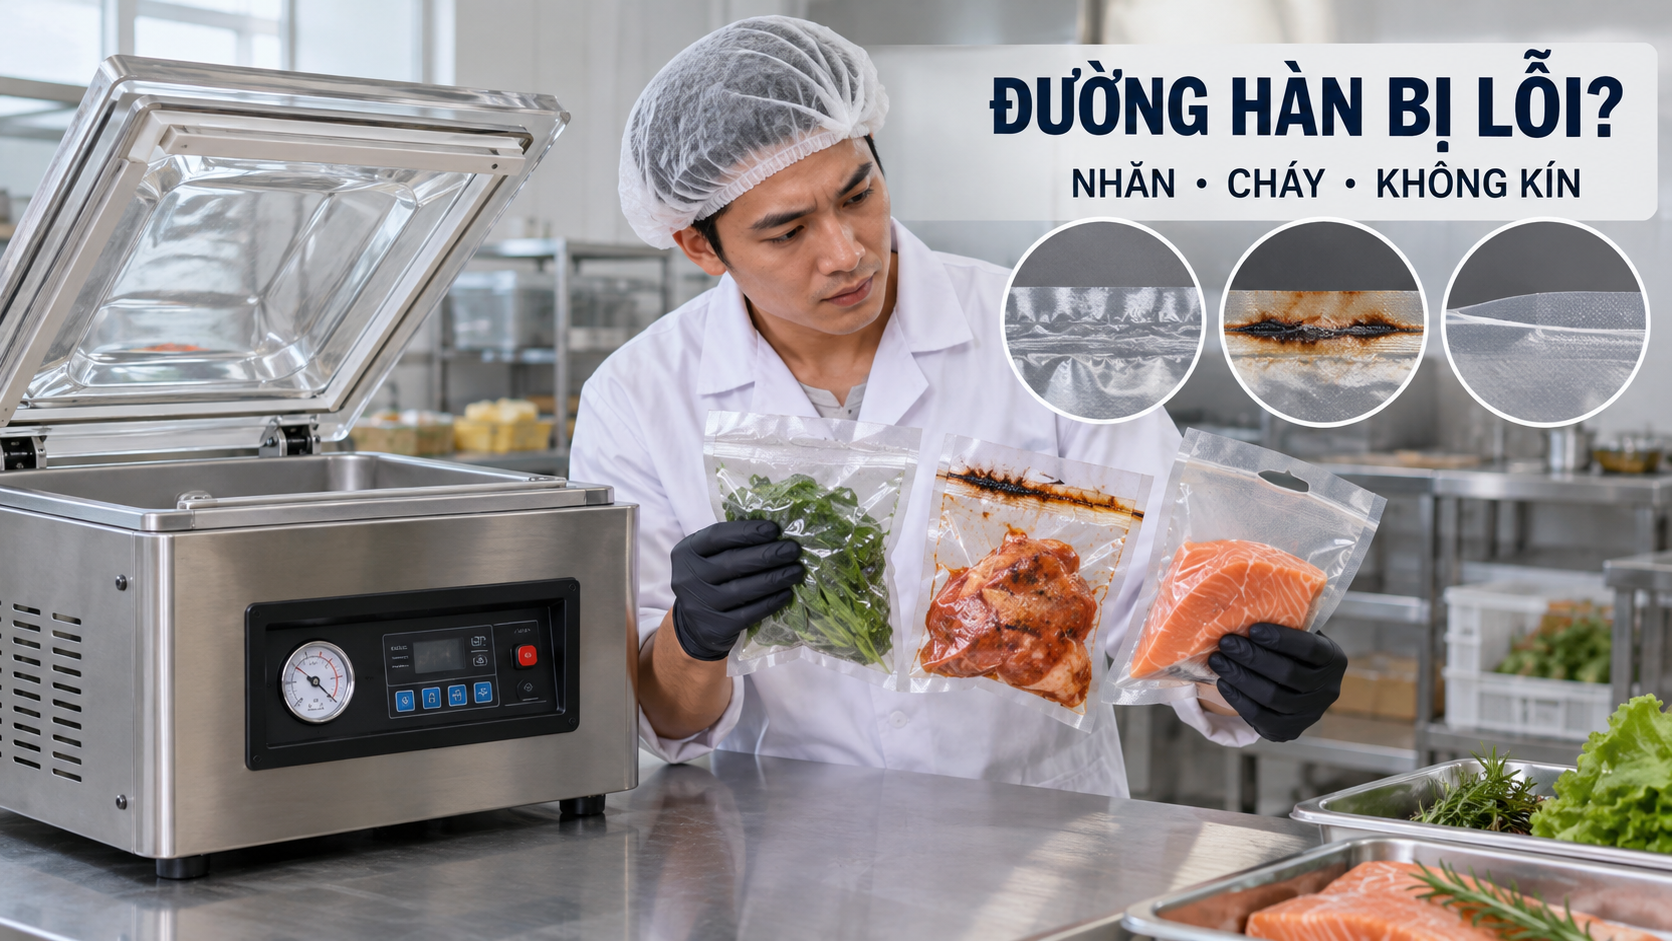
Tìm kiếm “đường hàn máy hút chân không bị nhăn” thường xuất phát từ một lỗi đang làm gián đoạn sản xuất, giảm chất lượng thành phẩm hoặc khiến người vận hành không biết nên chỉnh máy hay chỉnh nguyên liệu. Cách xử lý đáng tin cậy là giữ lại mẫu lỗi, ghi điều kiện phát sinh và kiểm tra từ yếu tố dễ quan sát đến bộ phận cần kỹ thuật. Nội dung dưới đây tập trung vào thao tác an toàn, dấu hiệu phân biệt và cách thử có đối chứng; không thay thế tài liệu của từng model.
Nhìn hình dạng lỗi trước khi chỉnh máy
Đừng tăng nhiệt ngay khi thấy túi hở. Đặt các gói lỗi cạnh mẫu đạt, quan sát toàn chiều dài đường hàn dưới ánh sáng xiên và đánh dấu vị trí lỗi. Lỗi lặp đúng một điểm gợi ý thanh hàn; lỗi thay đổi theo từng túi thường liên quan thao tác, nếp gấp hoặc bề mặt túi.
Cách kiểm tra thực tế: Đợi đường hàn nguội rồi mới bóc hoặc thử, vì màng nóng chưa phản ánh độ bền cuối cùng. Kiểm tra độ kín theo quy trình được cơ sở thẩm định, không chỉ bóp một lần bằng tay. Giữ nguyên các điều kiện còn lại, chỉ thay một biến và lưu mẫu trước–sau. Nếu dấu hiệu không lặp lại, chưa nên coi thay đổi đó là giải pháp cuối cùng.
Đường hàn bị nhăn
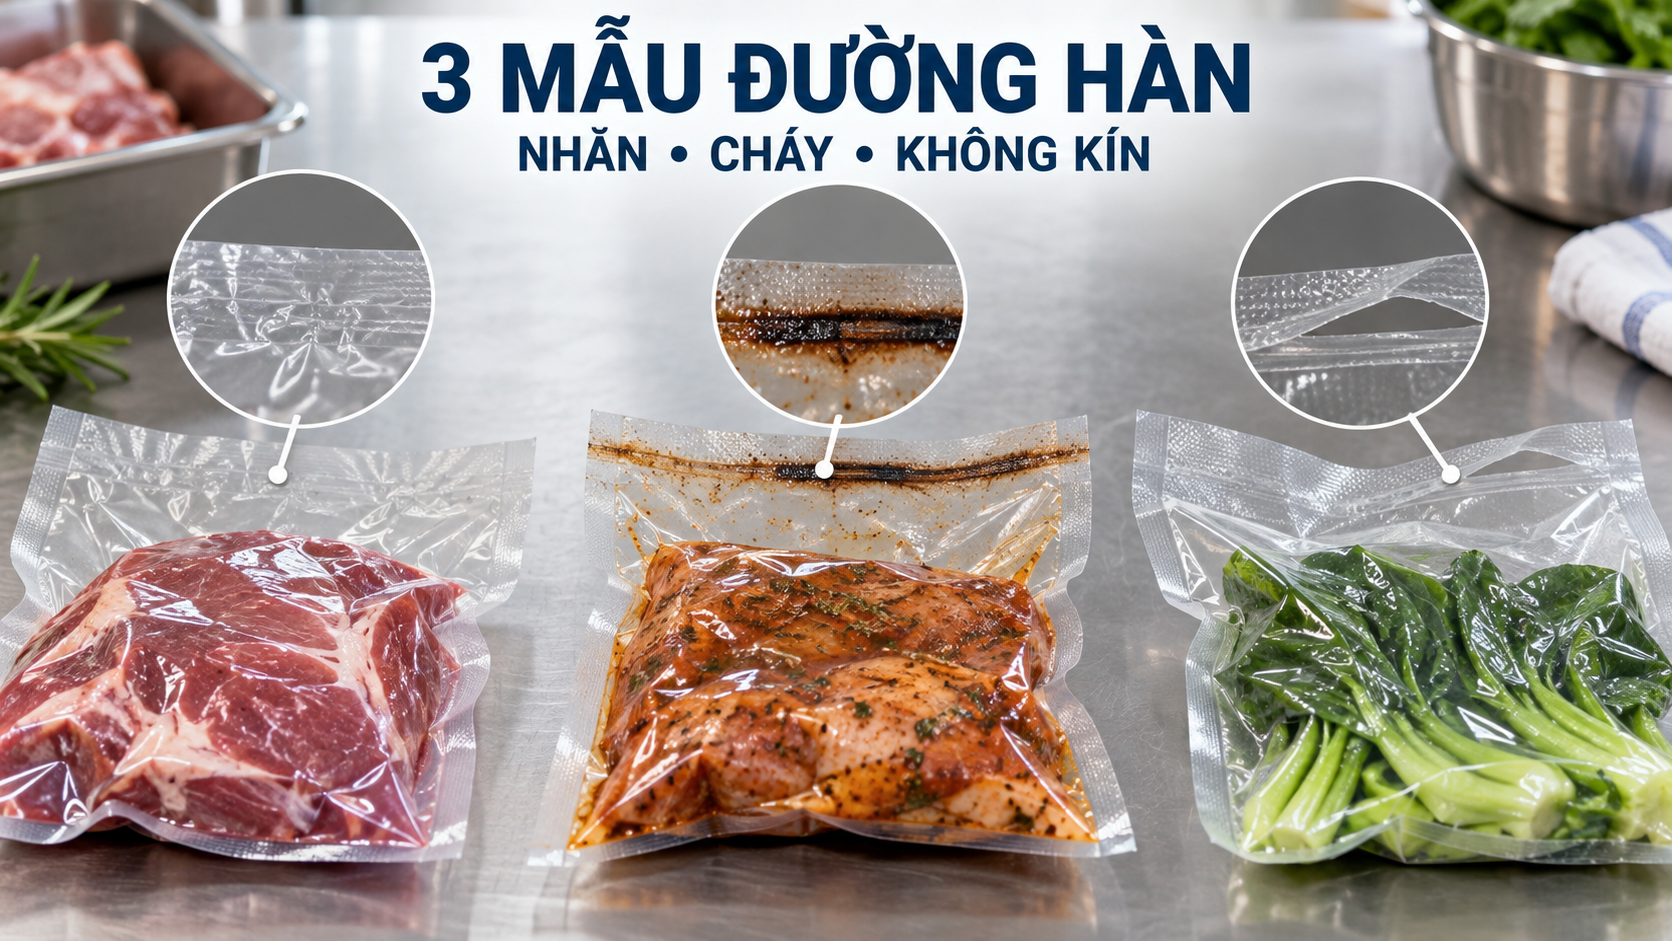
Nếp nhăn xuất hiện khi hai lớp màng không nằm phẳng hoặc bị kéo lệch trong lúc ép. Vuốt miệng túi, giảm phần bao bì thừa, đặt miệng vuông góc với thanh hàn và tránh để sản phẩm chèn vào. Kiểm tra gối ép và thanh hàn có tạo lực đều hay không.
Phần liên quan có thể đối chiếu thêm tại nguyên nhân túi hút chân không bị phồng lại. Chỉ áp dụng điểm phù hợp với đúng loại máy, nguyên liệu và quy trình của cơ sở.
Đường hàn bị cháy, giòn hoặc thủng
Màng đổi màu, co rúm hoặc đứt sát vạch hàn cho thấy năng lượng hàn có thể quá lớn hoặc phân bố không đều. Giảm theo từng nấc nhỏ trong phạm vi hướng dẫn, chờ các chu kỳ ổn định và thử lại cùng loại túi. Không dùng một cài đặt cho mọi độ dày bao bì.
Cách kiểm tra thực tế: Không chồng thêm nhiều vạch hàn để che lỗi khi chưa biết đường rò nằm ở đâu. Sau mỗi thay đổi, giữ lại một gói mẫu để so sánh thay vì dựa vào trí nhớ. Giữ nguyên các điều kiện còn lại, chỉ thay một biến và lưu mẫu trước–sau. Nếu dấu hiệu không lặp lại, chưa nên coi thay đổi đó là giải pháp cuối cùng.
Đường hàn trông đẹp nhưng vẫn không kín
Một hạt gia vị, giọt dầu hoặc sợi thực phẩm có thể tạo kênh rò rất nhỏ. Lau sạch vùng hàn, dùng túi mẫu mới và thử không sản phẩm để tách lỗi vật liệu khỏi lỗi máy. Nếu túi chuẩn vẫn hở ở cùng vị trí, chuyển sang kiểm tra thanh hàn.
Dây nhiệt và lớp Teflon ảnh hưởng thế nào?
Dây nhiệt cần thẳng, đúng quy cách và tiếp xúc theo thiết kế; lớp Teflon cần sạch, không rách hoặc nhăn. Chỉ kiểm tra khi máy đã ngắt điện và nguội. Việc thay dây, lớp phủ hay đấu nối phải theo tài liệu model hoặc do kỹ thuật viên thực hiện.
Cách kiểm tra thực tế: Vệ sinh thanh hàn bằng phương pháp và dụng cụ được nhà sản xuất cho phép, tránh cạo xước bề mặt. Ghi mã lô túi; bao bì là một biến cần kiểm soát, không phải vật tư hoàn toàn giống nhau giữa các lô. Giữ nguyên các điều kiện còn lại, chỉ thay một biến và lưu mẫu trước–sau. Nếu dấu hiệu không lặp lại, chưa nên coi thay đổi đó là giải pháp cuối cùng.
Phần liên quan có thể đối chiếu thêm tại cách cài thời gian hút và hàn. Chỉ áp dụng điểm phù hợp với đúng loại máy, nguyên liệu và quy trình của cơ sở.
Miệng túi có nước, dầu hoặc bột
Chất lỏng làm cản tiếp xúc giữa hai lớp màng và có thể bị hút lên thanh hàn. Giữ vùng miệng khô, điều chỉnh cách nạp và tư thế túi. Với sản phẩm nhiều nước, xem cách đóng gói thực phẩm có nước thay vì chỉ tăng thời gian hàn.
Loại túi có phù hợp với máy không?
Máy buồng và một số máy hút ngoài có yêu cầu túi khác nhau. Độ dày danh nghĩa cũng không phản ánh toàn bộ khả năng hàn. Khi đổi lô hoặc nhà cung cấp, chạy mẫu và ghi lại cài đặt. Tham khảo cách chọn túi PA/PE để đối chiếu.
Cách kiểm tra thực tế: Đợi đường hàn nguội rồi mới bóc hoặc thử, vì màng nóng chưa phản ánh độ bền cuối cùng. Kiểm tra độ kín theo quy trình được cơ sở thẩm định, không chỉ bóp một lần bằng tay. Giữ nguyên các điều kiện còn lại, chỉ thay một biến và lưu mẫu trước–sau. Nếu dấu hiệu không lặp lại, chưa nên coi thay đổi đó là giải pháp cuối cùng.
Cách chỉnh thời gian hàn có đối chứng
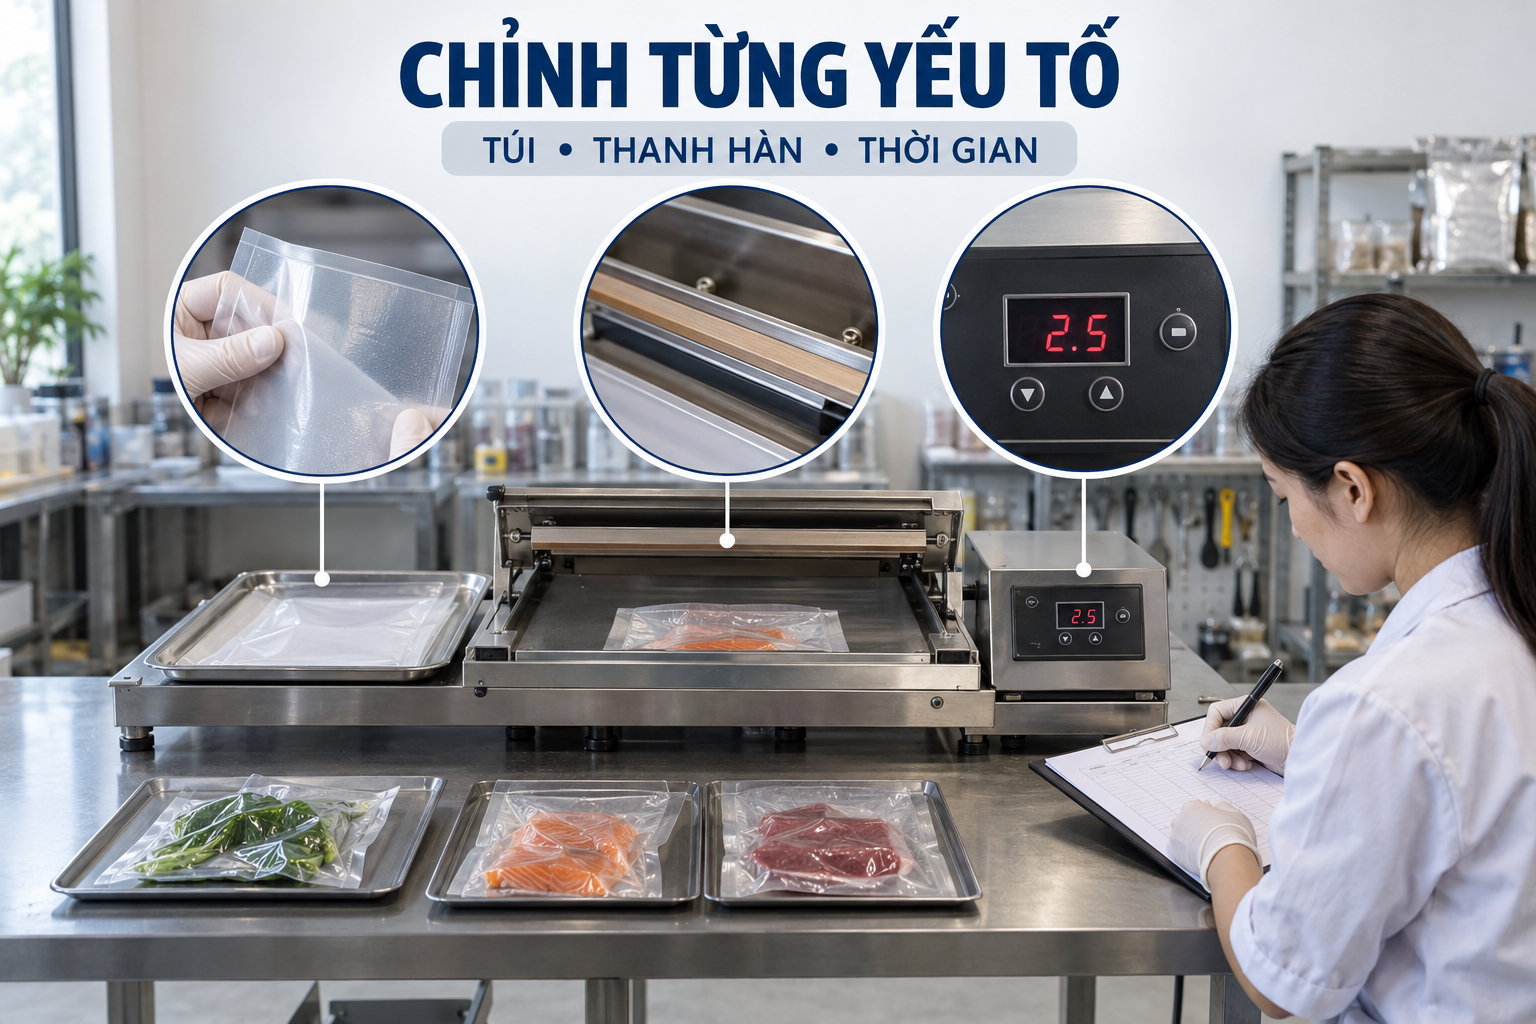
Giữ nguyên loại túi, kích thước, cách đặt và một sản phẩm mẫu. Thay một nấc thời gian, làm vài gói, để nguội rồi đánh giá. Chọn mức thấp nhất tạo đường hàn liên tục và đủ bền theo quy trình của cơ sở; không chọn mức làm vạch hàn đậm nhất.
Phần liên quan có thể đối chiếu thêm tại cách chọn túi PA/PE. Chỉ áp dụng điểm phù hợp với đúng loại máy, nguyên liệu và quy trình của cơ sở.
Bảng chẩn đoán theo vị trí lỗi
Nếu lỗi ở mọi túi nhưng đúng một vị trí, kiểm tra cặn bám, Teflon, dây nhiệt và mặt ép tại điểm đó. Nếu chỉ lỗi ở túi nhiều nước, ưu tiên quy trình nạp. Nếu lỗi xuất hiện sau khi đổi bao bì, đối chiếu lô túi và chạy lại mẫu cũ.
Cách kiểm tra thực tế: Không chồng thêm nhiều vạch hàn để che lỗi khi chưa biết đường rò nằm ở đâu. Sau mỗi thay đổi, giữ lại một gói mẫu để so sánh thay vì dựa vào trí nhớ. Giữ nguyên các điều kiện còn lại, chỉ thay một biến và lưu mẫu trước–sau. Nếu dấu hiệu không lặp lại, chưa nên coi thay đổi đó là giải pháp cuối cùng.
Khi nào phải dừng và gọi kỹ thuật?
Dừng máy khi có mùi khét, tia lửa, dây nhiệt biến dạng, Teflon cháy, đường hàn mất hẳn một đoạn hoặc vỏ máy có dấu hiệu điện bất thường. Chụp cận cảnh mẫu đạt và lỗi, ghi loại túi, cài đặt và số chu kỳ trước khi lỗi xuất hiện.
Phần liên quan có thể đối chiếu thêm tại đóng gói thực phẩm có nước. Chỉ áp dụng điểm phù hợp với đúng loại máy, nguyên liệu và quy trình của cơ sở.
Checklist trước khi cho máy chạy lại
- Đợi đường hàn nguội rồi mới bóc hoặc thử, vì màng nóng chưa phản ánh độ bền cuối cùng.
- Ghi mã lô túi; bao bì là một biến cần kiểm soát, không phải vật tư hoàn toàn giống nhau giữa các lô.
- Không chồng thêm nhiều vạch hàn để che lỗi khi chưa biết đường rò nằm ở đâu.
- Kiểm tra độ kín theo quy trình được cơ sở thẩm định, không chỉ bóp một lần bằng tay.
- Vệ sinh thanh hàn bằng phương pháp và dụng cụ được nhà sản xuất cho phép, tránh cạo xước bề mặt.
- Sau mỗi thay đổi, giữ lại một gói mẫu để so sánh thay vì dựa vào trí nhớ.
- Vùng làm việc sạch, dụng cụ đã được lấy ra và mọi tấm che, chốt an toàn đã lắp đúng.
- Mẻ thử nhỏ có mã nhận diện, người theo dõi và tiêu chí đạt rõ ràng.
- Nếu có dấu hiệu điện, mùi khét, rung hoặc tiếng bất thường, máy được giữ ở trạng thái dừng để kỹ thuật kiểm tra.
Kết luận: Với đường hàn máy hút chân không bị nhăn, xử lý hiệu quả không nằm ở việc chỉnh nhiều hơn mà ở việc xác định đúng biến gây lỗi. Bắt đầu từ an toàn, dùng mẫu chuẩn, kiểm tra từng yếu tố và lưu kết quả. Khi lỗi liên quan đến điện, truyền động, bơm, dao hoặc bộ phận bảo vệ, hãy dừng máy và giao cho người đủ chuyên môn thay vì tiếp tục thử trong ca sản xuất.
Ghi chú vận hành 1
Đợi đường hàn nguội rồi mới bóc hoặc thử, vì màng nóng chưa phản ánh độ bền cuối cùng. Đồng thời, không chồng thêm nhiều vạch hàn để che lỗi khi chưa biết đường rò nằm ở đâu. Người phụ trách nên ghi ảnh, thời điểm và tình trạng trước–sau, sau đó kiểm tra lại bằng một mẻ nhỏ. Không thay đồng thời nguyên liệu, cài đặt và phụ tùng vì kết quả sẽ không chỉ ra yếu tố nào thực sự tạo khác biệt. Nếu lỗi tái diễn, giữ nguyên mẫu và thông tin đã ghi để kỹ thuật viên có dữ liệu chẩn đoán.
Ghi chú vận hành 2
Ghi mã lô túi; bao bì là một biến cần kiểm soát, không phải vật tư hoàn toàn giống nhau giữa các lô. Đồng thời, kiểm tra độ kín theo quy trình được cơ sở thẩm định, không chỉ bóp một lần bằng tay. Người phụ trách nên ghi ảnh, thời điểm và tình trạng trước–sau, sau đó kiểm tra lại bằng một mẻ nhỏ. Không thay đồng thời nguyên liệu, cài đặt và phụ tùng vì kết quả sẽ không chỉ ra yếu tố nào thực sự tạo khác biệt. Nếu lỗi tái diễn, giữ nguyên mẫu và thông tin đã ghi để kỹ thuật viên có dữ liệu chẩn đoán.
Ghi chú vận hành 3
Không chồng thêm nhiều vạch hàn để che lỗi khi chưa biết đường rò nằm ở đâu. Đồng thời, vệ sinh thanh hàn bằng phương pháp và dụng cụ được nhà sản xuất cho phép, tránh cạo xước bề mặt. Người phụ trách nên ghi ảnh, thời điểm và tình trạng trước–sau, sau đó kiểm tra lại bằng một mẻ nhỏ. Không thay đồng thời nguyên liệu, cài đặt và phụ tùng vì kết quả sẽ không chỉ ra yếu tố nào thực sự tạo khác biệt. Nếu lỗi tái diễn, giữ nguyên mẫu và thông tin đã ghi để kỹ thuật viên có dữ liệu chẩn đoán.

