
Tin tức & Tư vấn
Cài Thời Gian Hút Và Hàn Chân Không Bao Nhiêu? Cách Chỉnh Theo Túi Và Thực Phẩm
Trả lời nhanh: Không có một con số cố định dùng tốt cho mọi máy và mọi túi. Hãy bắt đầu từ hướng dẫn của đúng model, chạy một mẻ nhỏ, sau đó điều chỉnh thời gian hút và hàn từng bước. Đánh giá bằng độ ôm của túi, trạng thái sản phẩm, đường hàn và khả năng giữ kín sau khi nguội.
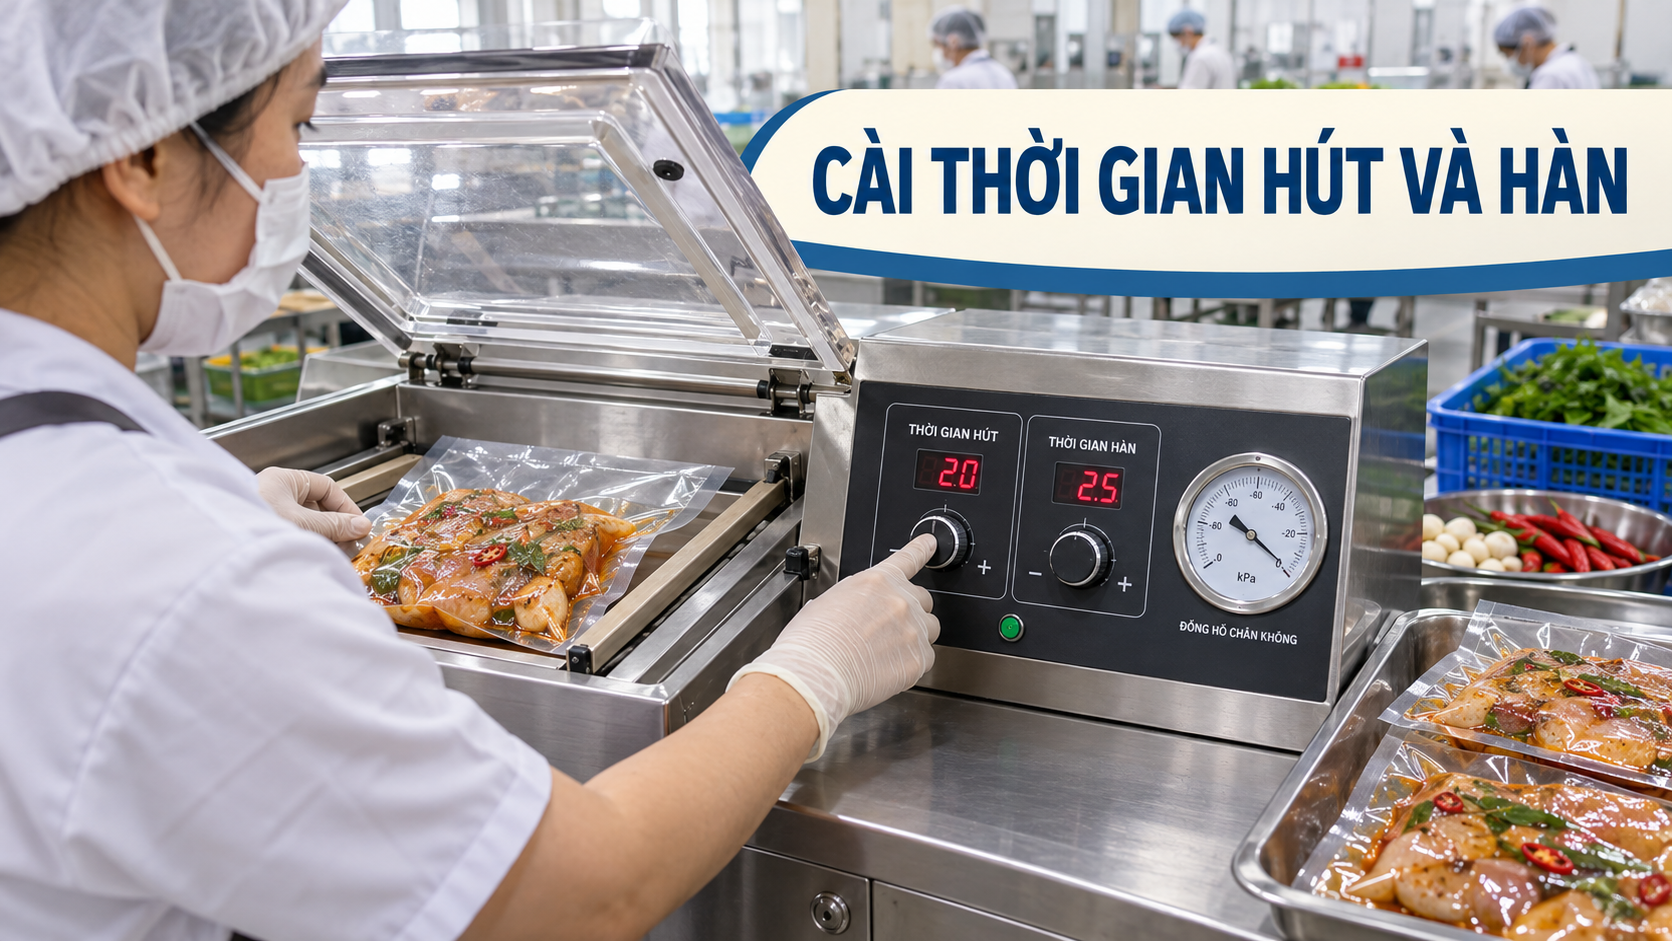
Thời gian hút và thời gian hàn là hai cài đặt liên quan nhưng không cùng nhiệm vụ. Phần hút quyết định mức không khí được rút khỏi túi trong điều kiện của máy; phần hàn tạo mối kín sau chu kỳ. Khi kết quả chưa đạt, cần xác định lỗi nằm ở độ chân không, ở miệng túi hay ở đường hàn trước khi tăng thông số.
Không sao chép một con số cho mọi máy
Đọc hướng dẫn của đúng model trước khi thay đổi thông số vì cách hiển thị và phạm vi điều chỉnh không giống nhau. Không dùng một bảng thời gian chung để thay cho tài liệu kỹ thuật và thử nghiệm của từng model. Bảng cài đặt từ nơi khác chỉ nên dùng để hiểu nguyên tắc, không phải thông số bảo đảm. Cùng một con số trên hai bộ điều khiển khác nhau chưa chắc tạo cùng nhiệt lượng hoặc mức chân không. Tình trạng thanh hàn, bơm, gioăng và nguồn điện cũng làm kết quả thay đổi.
Tách riêng ba biến: máy, túi và thực phẩm
Giữ nguyên loại túi, kích thước gói và nhiệt độ sản phẩm trong một lượt thử để kết quả có thể so sánh. Túi mới, lô túi mới hoặc độ dày mới đều cần chạy lại mẻ thử. Ghi lại thông số đạt cùng mã túi, loại sản phẩm, khối lượng gói và người vận hành. Khi ghi chép đủ bốn thông tin này, cơ sở có thể tái lập kết quả giữa các ca và nhận ra lỗi đến từ lô túi, nguyên liệu hay máy. Xem thêm cách chọn túi hút chân không PA/PE trước khi đổi sang cấu trúc túi khác.
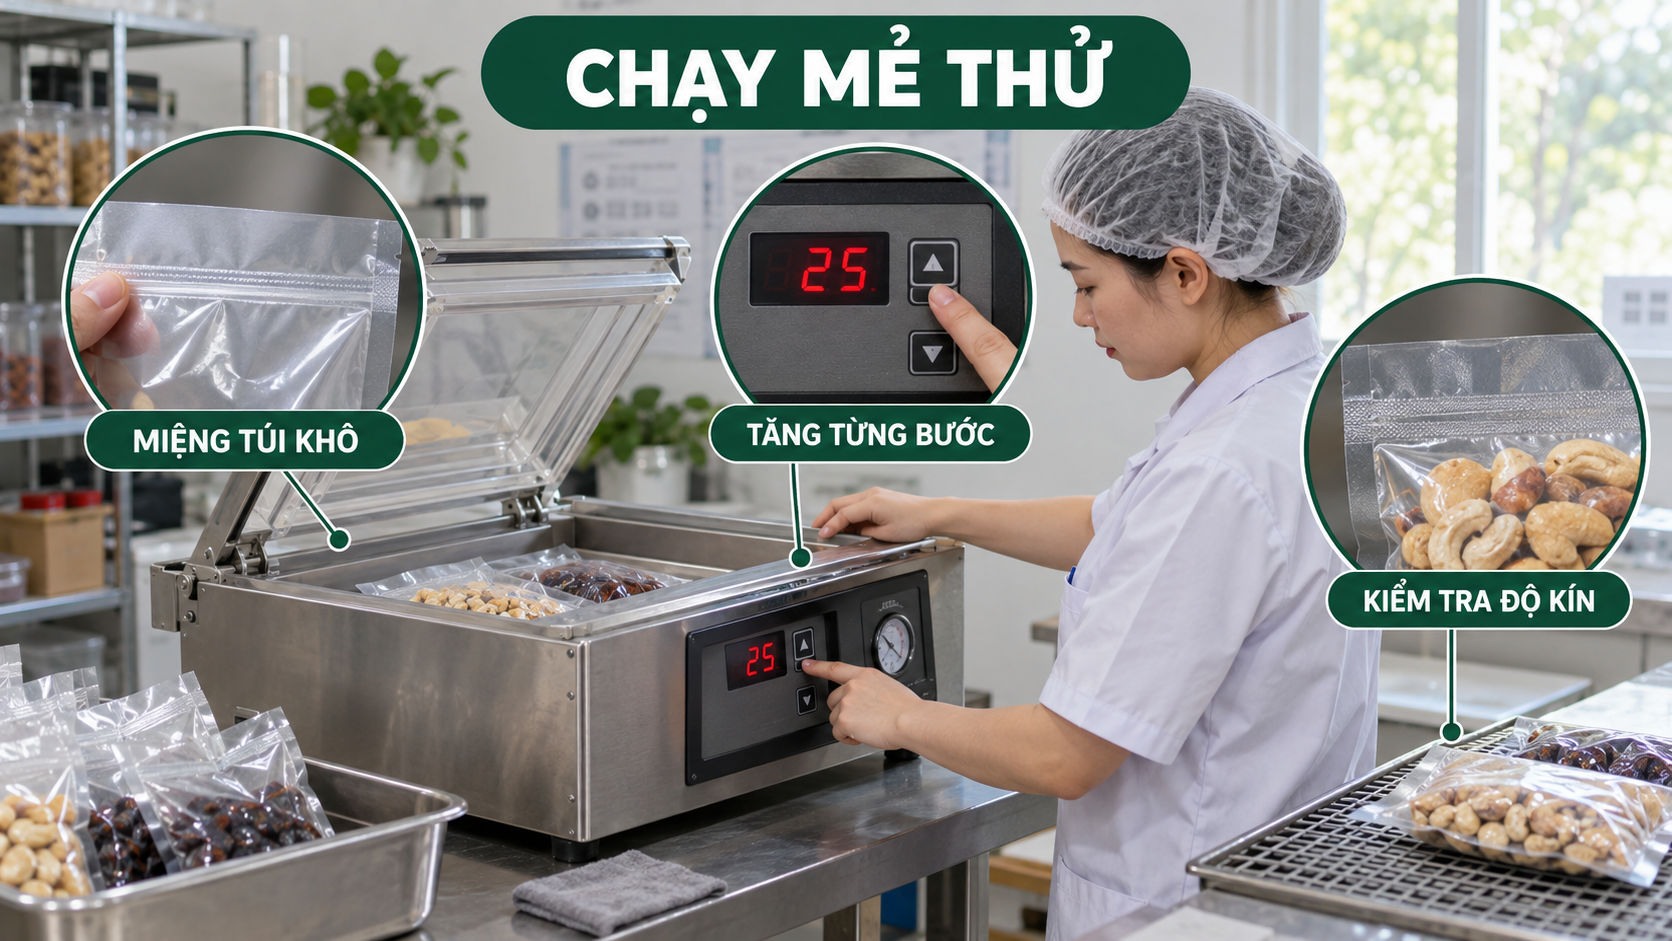
Quy trình chạy mẻ thử từng bước
- Đặt thông số khởi đầu theo tài liệu của model.
- Chuẩn bị vài gói giống nhau về khối lượng, nhiệt độ và kích thước túi.
- Chạy một gói, để đường hàn nguội rồi kiểm tra.
- Chỉ thay một thông số với bước nhỏ.
- Lặp lại đến khi gói đạt và lưu cấu hình.
Tăng hoặc giảm từng thông số riêng; nếu đổi cả hút lẫn hàn cùng lúc sẽ khó xác định nguyên nhân. Luôn chờ đường hàn nguội theo quy trình của máy trước khi kéo hoặc thử lực. Kiểm tra độ kín sau một khoảng lưu mẫu, không chỉ nhìn gói ngay khi vừa rời máy. Với sản phẩm nhiều dịch, quy trình trong bài cách đóng gói thực phẩm có nước giúp tách lỗi cài đặt khỏi lỗi dịch tràn lên vùng hàn.
Dấu hiệu thời gian hút chưa phù hợp
Hút quá lâu có thể làm sản phẩm mềm bị ép, dịch tiến gần miệng túi hoặc làm chu kỳ chậm không cần thiết. Hút quá ngắn thường để lại nhiều không khí, nhưng túi phồng cũng có thể do xếp sai hoặc miệng túi bị cản. Nếu máy không đạt độ chân không như trước, cần kiểm tra gioăng, nắp, bơm và bảo dưỡng thay vì chỉ kéo dài thời gian hút. Nếu túi vẫn còn khí, hãy kiểm tra cách xếp miệng túi, nắp buồng và gioăng trước khi kéo dài chu kỳ. Với sản phẩm dễ biến dạng, mức hút đạt yêu cầu sử dụng quan trọng hơn việc túi ôm cứng nhất có thể.
Đọc đường hàn thay vì chỉ nhìn đồng hồ
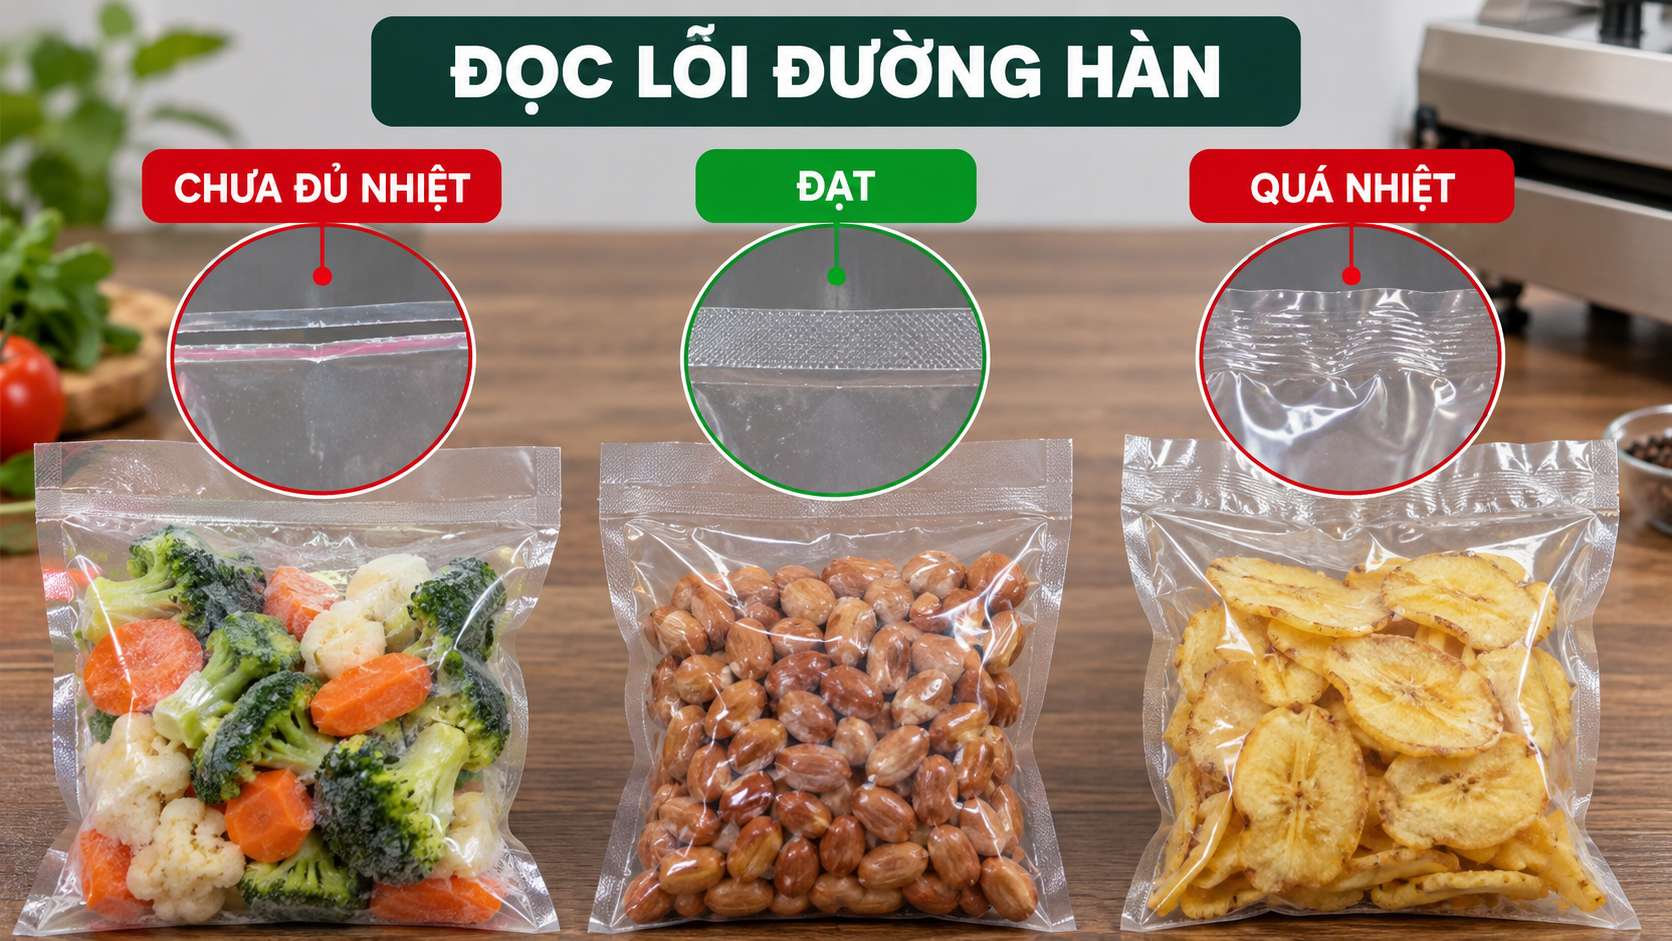
Thời gian hàn thiếu tạo đường hàn yếu, dễ tách sau khi nguội hoặc khi túi bị uốn trong vận chuyển. Hàn quá mức có thể làm vùng mép biến dạng, giòn hoặc co nhăn thay vì chắc hơn. Miệng túi cần phẳng, sạch và khô; nếp gấp hoặc dầu mỡ có thể làm đường hàn hở dù thời gian đúng. Khi đường hàn lúc đạt lúc không, xem lại cách đặt miệng túi và tình trạng thanh hàn trước khi đổi thông số. Đường hàn đạt phải liên tục, phẳng, không kẹp nếp hoặc vụn thực phẩm. Nếu vùng hàn thay đổi thất thường giữa các gói, thao tác đặt túi và độ sạch của thanh hàn là hai điểm cần kiểm tra sớm.
Điều chỉnh theo nhóm thực phẩm
Với sản phẩm có nước, bố trí sản phẩm thấp hơn miệng túi và kiểm soát dịch trước khi tăng thời gian hút. Cá tôm có cạnh cứng cần chú ý nguy cơ chọc thủng và có thể tham khảo hút chân không hải sản. Thịt tươi, thịt đông lạnh và sản phẩm mềm lại có cách xếp gói khác nhau; phần hút chân không thịt tươi và đông lạnh giúp nhận diện các khác biệt này.
Bảng chẩn đoán nhanh
| Hiện tượng | Kiểm tra trước | Hướng xử lý |
|---|---|---|
| Túi còn khí | Miệng túi, nắp, gioăng | Chỉnh từng bước sau khi loại trừ rò |
| Đường hàn tách | Độ sạch, nếp gấp, nhiệt | Làm sạch và tăng từng bước |
| Mép co nhăn | Quá nhiệt hoặc làm nguội | Giảm hàn, chờ nguội |
| Dịch lên miệng | Cách xếp và mức hút | Kiểm soát dịch trước khi tăng hút |
Checklist nghiệm thu cấu hình
- Luôn chờ đường hàn nguội theo quy trình của máy trước khi kéo hoặc thử lực.
- Với sản phẩm có nước, bố trí sản phẩm thấp hơn miệng túi và kiểm soát dịch trước khi tăng thời gian hút.
- Túi mới, lô túi mới hoặc độ dày mới đều cần chạy lại mẻ thử.
- Ghi lại thông số đạt cùng mã túi, loại sản phẩm, khối lượng gói và người vận hành.
- Kiểm tra độ kín sau một khoảng lưu mẫu, không chỉ nhìn gói ngay khi vừa rời máy.
- Nếu máy không đạt độ chân không như trước, cần kiểm tra gioăng, nắp, bơm và bảo dưỡng thay vì chỉ kéo dài thời gian hút.
- Không dùng một bảng thời gian chung để thay cho tài liệu kỹ thuật và thử nghiệm của từng model.
- Khi đường hàn lúc đạt lúc không, xem lại cách đặt miệng túi và tình trạng thanh hàn trước khi đổi thông số.
Kết luận: Cài đặt đúng là cấu hình tạo gói đạt yêu cầu ổn định bằng đúng máy, túi và sản phẩm của cơ sở. Nếu cần chọn máy hoặc kiểm tra khả năng điều chỉnh, hãy đối chiếu máy hút chân không công nghiệp và mang theo mẫu túi, mẫu thực phẩm để chạy thử.
Tình huống vận hành 1
Giữ nguyên loại túi, kích thước gói và nhiệt độ sản phẩm trong một lượt thử để kết quả có thể so sánh. Miệng túi cần phẳng, sạch và khô; nếp gấp hoặc dầu mỡ có thể làm đường hàn hở dù thời gian đúng. Người phụ trách nên kiểm tra bằng một mẫu cụ thể, ghi lại kết quả và chỉ thay đổi một yếu tố ở lần thử tiếp theo. Nếu dấu hiệu không ổn định hoặc có nguy cơ mất an toàn, dừng thiết bị và xử lý nguyên nhân trước khi quay lại sản xuất. Cách này giúp tránh biến thao tác tạm thời thành thói quen khó kiểm soát.
Tình huống vận hành 2
Tăng hoặc giảm từng thông số riêng; nếu đổi cả hút lẫn hàn cùng lúc sẽ khó xác định nguyên nhân. Luôn chờ đường hàn nguội theo quy trình của máy trước khi kéo hoặc thử lực. Người phụ trách nên kiểm tra bằng một mẫu cụ thể, ghi lại kết quả và chỉ thay đổi một yếu tố ở lần thử tiếp theo. Nếu dấu hiệu không ổn định hoặc có nguy cơ mất an toàn, dừng thiết bị và xử lý nguyên nhân trước khi quay lại sản xuất. Cách này giúp tránh biến thao tác tạm thời thành thói quen khó kiểm soát.
Tình huống vận hành 3
Hút quá lâu có thể làm sản phẩm mềm bị ép, dịch tiến gần miệng túi hoặc làm chu kỳ chậm không cần thiết. Với sản phẩm có nước, bố trí sản phẩm thấp hơn miệng túi và kiểm soát dịch trước khi tăng thời gian hút. Người phụ trách nên kiểm tra bằng một mẫu cụ thể, ghi lại kết quả và chỉ thay đổi một yếu tố ở lần thử tiếp theo. Nếu dấu hiệu không ổn định hoặc có nguy cơ mất an toàn, dừng thiết bị và xử lý nguyên nhân trước khi quay lại sản xuất. Cách này giúp tránh biến thao tác tạm thời thành thói quen khó kiểm soát.
Tình huống vận hành 4
Hút quá ngắn thường để lại nhiều không khí, nhưng túi phồng cũng có thể do xếp sai hoặc miệng túi bị cản. Túi mới, lô túi mới hoặc độ dày mới đều cần chạy lại mẻ thử. Người phụ trách nên kiểm tra bằng một mẫu cụ thể, ghi lại kết quả và chỉ thay đổi một yếu tố ở lần thử tiếp theo. Nếu dấu hiệu không ổn định hoặc có nguy cơ mất an toàn, dừng thiết bị và xử lý nguyên nhân trước khi quay lại sản xuất. Cách này giúp tránh biến thao tác tạm thời thành thói quen khó kiểm soát.
Tình huống vận hành 5
Thời gian hàn thiếu tạo đường hàn yếu, dễ tách sau khi nguội hoặc khi túi bị uốn trong vận chuyển. Ghi lại thông số đạt cùng mã túi, loại sản phẩm, khối lượng gói và người vận hành. Người phụ trách nên kiểm tra bằng một mẫu cụ thể, ghi lại kết quả và chỉ thay đổi một yếu tố ở lần thử tiếp theo. Nếu dấu hiệu không ổn định hoặc có nguy cơ mất an toàn, dừng thiết bị và xử lý nguyên nhân trước khi quay lại sản xuất. Cách này giúp tránh biến thao tác tạm thời thành thói quen khó kiểm soát.
Tình huống vận hành 6
Hàn quá mức có thể làm vùng mép biến dạng, giòn hoặc co nhăn thay vì chắc hơn. Kiểm tra độ kín sau một khoảng lưu mẫu, không chỉ nhìn gói ngay khi vừa rời máy. Người phụ trách nên kiểm tra bằng một mẫu cụ thể, ghi lại kết quả và chỉ thay đổi một yếu tố ở lần thử tiếp theo. Nếu dấu hiệu không ổn định hoặc có nguy cơ mất an toàn, dừng thiết bị và xử lý nguyên nhân trước khi quay lại sản xuất. Cách này giúp tránh biến thao tác tạm thời thành thói quen khó kiểm soát.
Tình huống vận hành 7
Miệng túi cần phẳng, sạch và khô; nếp gấp hoặc dầu mỡ có thể làm đường hàn hở dù thời gian đúng. Nếu máy không đạt độ chân không như trước, cần kiểm tra gioăng, nắp, bơm và bảo dưỡng thay vì chỉ kéo dài thời gian hút. Người phụ trách nên kiểm tra bằng một mẫu cụ thể, ghi lại kết quả và chỉ thay đổi một yếu tố ở lần thử tiếp theo. Nếu dấu hiệu không ổn định hoặc có nguy cơ mất an toàn, dừng thiết bị và xử lý nguyên nhân trước khi quay lại sản xuất. Cách này giúp tránh biến thao tác tạm thời thành thói quen khó kiểm soát.

