
Tin tức & Tư vấn
5 Cách Kiểm Tra Độ Kín Sau Hút Chân Không Trước Khi Xuất Hàng
Nguyên tắc kiểm soát: túi vừa ra khỏi máy trông ôm sát chưa đủ chứng minh lô đóng gói đạt. Cần một quy trình lấy mẫu, tiêu chí quan sát, thao tác kiểm tra không làm hỏng túi và cách giữ lô khi phát hiện lỗi. Mục tiêu là tìm sớm đường hàn không liên tục, nếp gấp, dịch hoặc vụn thực phẩm nằm trong vùng hàn và hiện tượng túi mất chân không.
Thiết lập điểm kiểm tra trước khi xuất hàng
Chọn bàn đủ sáng, sạch và tách khỏi vùng đang xếp túi. Chuẩn bị mẫu chuẩn đã duyệt, phiếu ghi lô, bút và khay “đạt”, “chờ xác minh”, “không đạt”. Người kiểm không đồng thời lấy túi mới nóng ra rồi bóp mạnh. Quy định lấy mẫu dựa trên đánh giá rủi ro, yêu cầu khách hàng và hệ thống quản lý của cơ sở; bài viết không đưa một tỷ lệ mẫu cố định cho mọi sản phẩm.
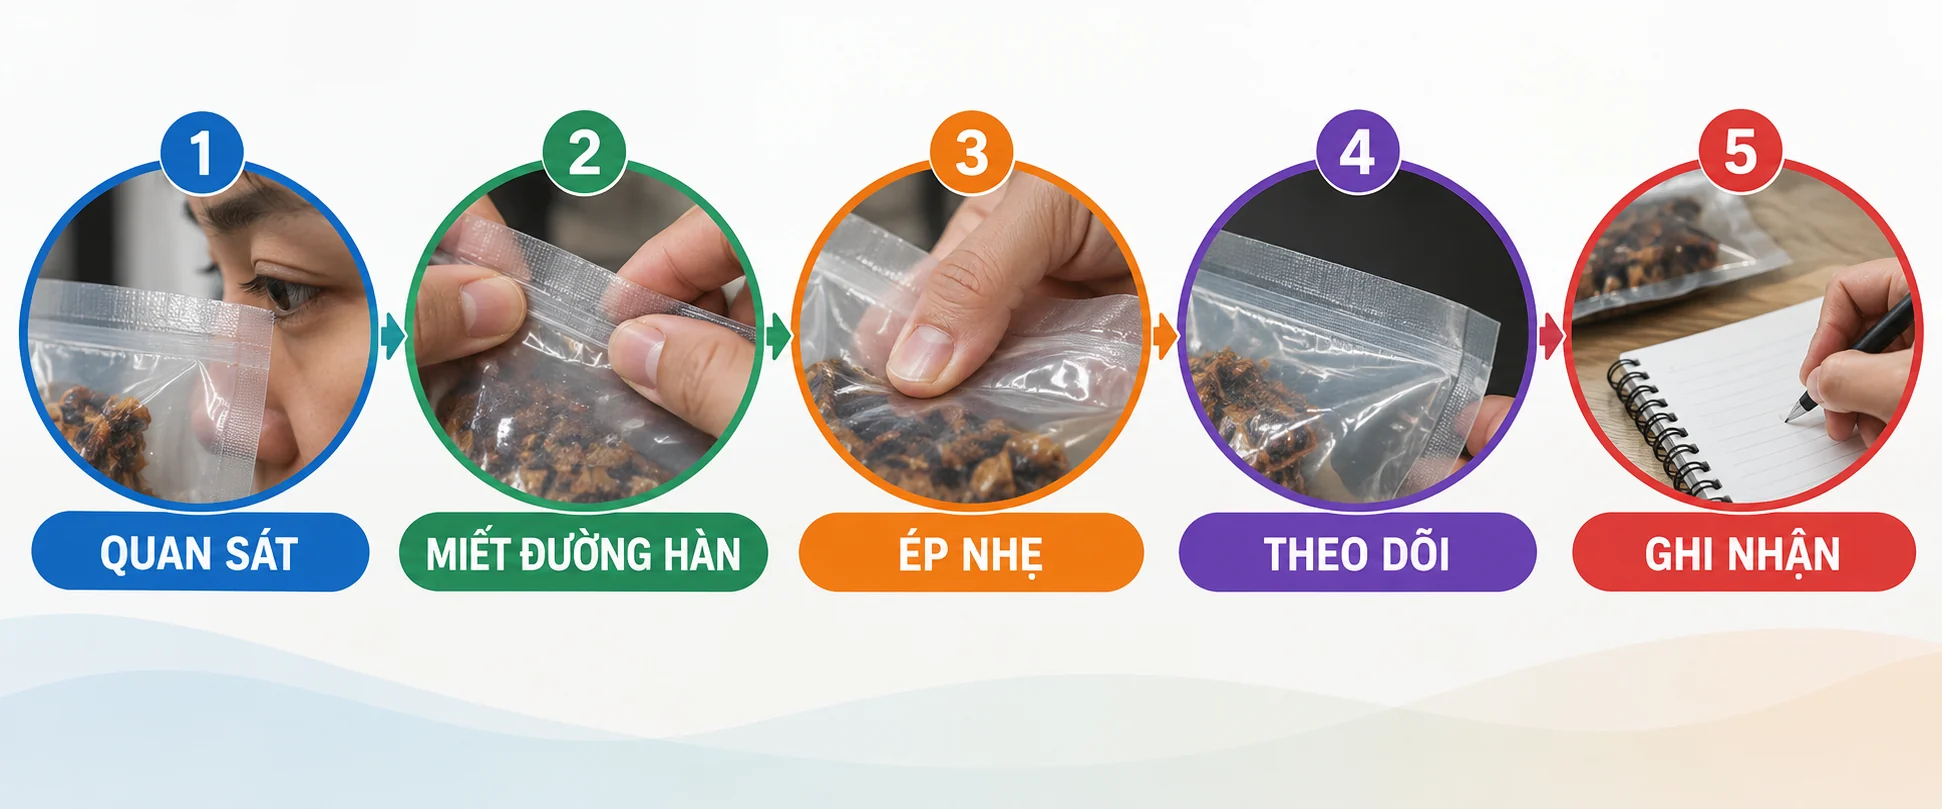
Cách 1 – quan sát toàn bộ chu vi và vùng hàn
Đưa túi dưới ánh sáng, nhìn đường hàn từ đầu đến cuối. Vùng hàn phải liên tục theo tiêu chí đã duyệt, không có rãnh đứt, cháy thủng, nếp gấp xuyên qua, giọt dịch, bột hoặc xơ thực phẩm. Quan sát cả thân túi để tìm lỗ châm, góc sắc và vết cọ. So với mẫu chuẩn cùng loại túi, không so với trí nhớ.
Cách 2 – miết đường hàn bằng thao tác nhẹ
Khi túi đã nguội theo quy trình, dùng ngón tay sạch miết dọc hai phía đường hàn để cảm nhận chỗ gồ, kẹp dị vật hoặc tách lớp. Không giật mạnh hay bẻ gập nhằm “thử cho chắc” vì chính thao tác kiểm có thể tạo hư hỏng. Nếu có điểm nghi ngờ, chuyển sang khay chờ và mở rộng kiểm tra trong lô.
Cách 3 – ép nhẹ thân túi để tìm phản ứng bất thường
Tác dụng lực nhẹ, đều lên vùng sản phẩm và quan sát đường hàn. Không ép sản phẩm có xương nhọn vào màng. Tiếng thoát khí, bọt dịch hoặc đường hàn mở là tín hiệu giữ túi. Một túi không phát tiếng vẫn chưa chứng minh hoàn toàn kín; phép thử này chỉ là một lớp sàng lọc trong bộ kiểm tra.
Cách 4 – theo dõi trong khoảng thời gian đã xác định
Đặt mẫu ở điều kiện quy trình đã duyệt và quan sát thay đổi hình dạng, độ ôm và đường hàn. Thời gian theo dõi phải do cơ sở xác lập theo sản phẩm, bao bì, yêu cầu khách hàng và đánh giá rủi ro; không dùng một mốc chung để hứa thời hạn bảo quản. Túi phồng có thể liên quan rò khí, sản phẩm hoặc điều kiện bảo quản và cần điều tra.
Cách 5 – ghi nhận và truy nguyên thay vì sửa từng túi
Mỗi mẫu cần liên kết được với máy, ca, người vận hành, loại túi, lô túi, sản phẩm và thông số. Khi lỗi lặp, dữ liệu cho biết vấn đề tập trung ở một thanh hàn, một vị trí trong buồng hay một lô vật tư. Chỉ hàn lại riêng lẻ mà không tìm nguyên nhân sẽ khiến lỗi tiếp tục xuất hiện.
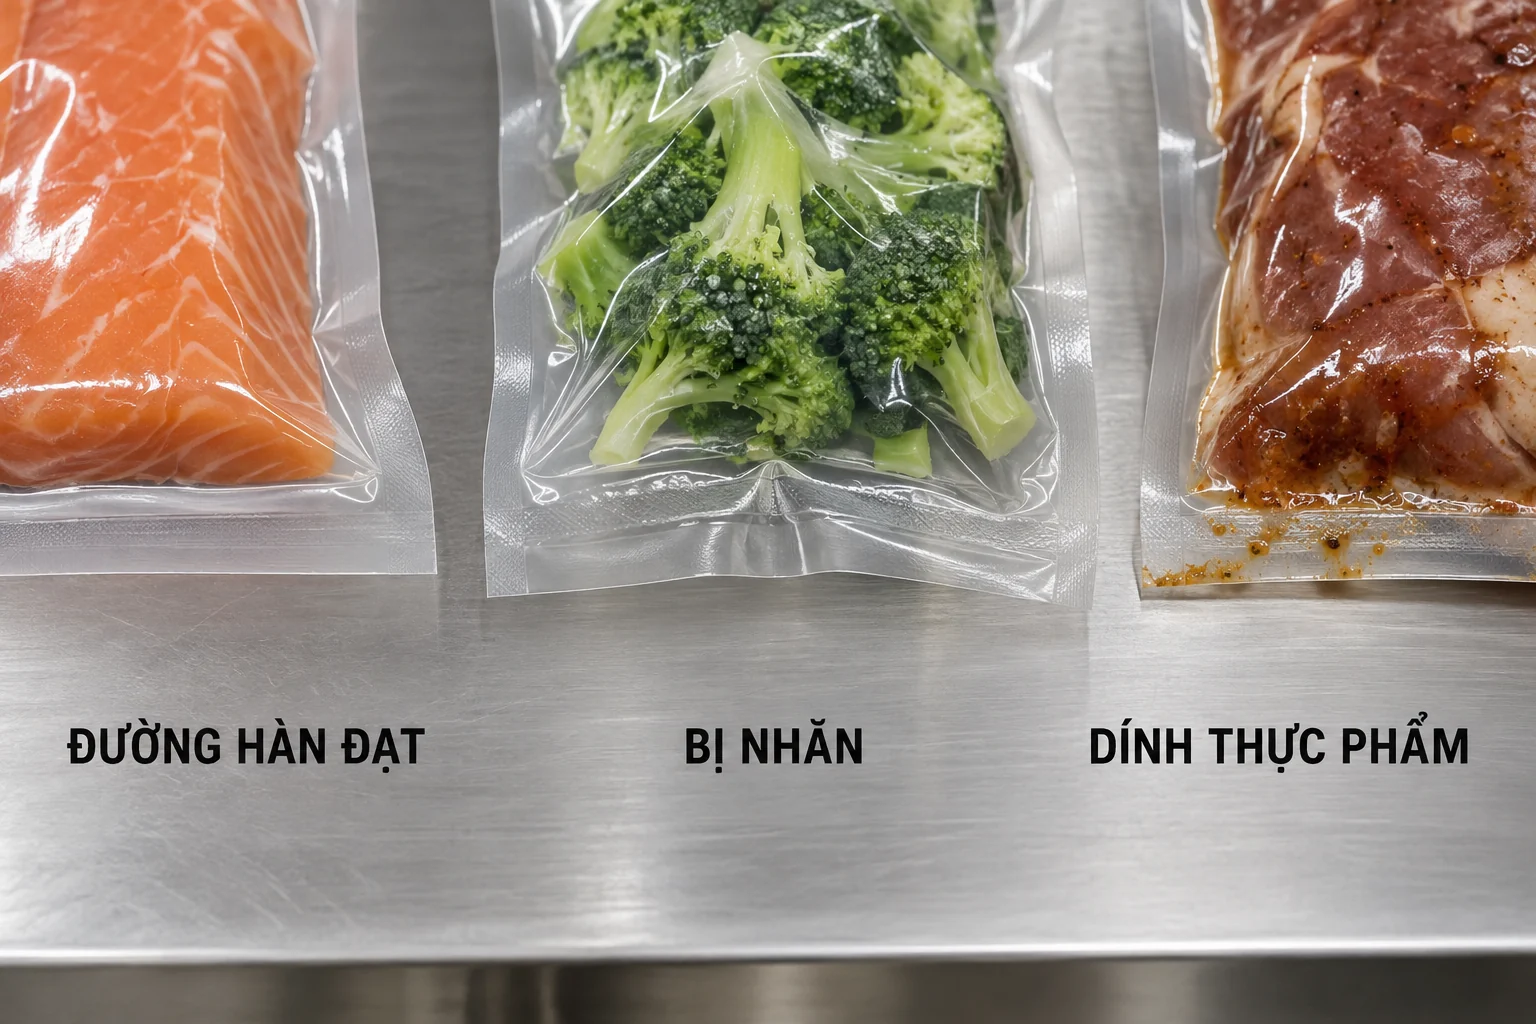
Ba mẫu lỗi phải treo ngay tại bàn kiểm
Mẫu “đạt” cho thấy đường hàn liên tục, phẳng theo tiêu chí của túi và không kẹp bẩn. Mẫu “bị nhăn” cho nhân viên thấy nếp gấp đi qua vùng hàn. Mẫu “dính thực phẩm” thể hiện dịch, mỡ hoặc vụn nằm tại vị trí cần liên kết. Dùng ảnh thật từ cơ sở và thay mẫu khi đổi túi hoặc thông số; hình minh họa chung không thay thế chuẩn nội bộ.
| Phát hiện | Hành động với lô | Điểm truy nguyên |
|---|---|---|
| Một túi nghi ngờ | Đưa vào khay chờ, kiểm tra mở rộng theo quy trình | Vị trí trong buồng, đường hàn, miệng túi |
| Lỗi lặp cùng vị trí | Giữ phần lô liên quan | Teflon, dây hàn, áp lực, bề mặt thanh |
| Nhiều túi có nếp gấp | Dừng xếp tiếp để chỉnh thao tác | Kích thước túi, lượng sản phẩm, cách đặt |
| Túi mất chân không sau theo dõi | Cách ly và điều tra | Màng, hàn, cạnh sắc, sản phẩm, bảo quản |
Phân biệt lỗi hút và lỗi hàn
Túi còn nhiều khí ngay khi ra máy có thể liên quan thời gian hút, cách xếp, gioăng hoặc bơm. Túi ôm lúc đầu rồi lỏng dần có thể liên quan đường hàn, lỗ thủng hoặc yếu tố sản phẩm. Xem cách khoanh vùng máy hút yếu và cách xử lý đường hàn bị lỗi, nhưng không tự tháo phần điện hay bơm khi chưa đủ chuyên môn.
Túi và sản phẩm là một hệ thống
Cấu trúc, độ dày, kích thước túi phải phù hợp máy và sản phẩm. Mép xương, vỏ cứng, góc sản phẩm hoặc mảnh đông sắc có thể châm màng dù đường hàn đẹp. Miệng túi quá ngắn dễ nhiễm bẩn; túi quá rộng dễ gấp. Bài chọn túi PA/PE giúp xây bài thử vật tư, không nên đổi lô túi rồi giữ nguyên kết luận cũ.
Với thực phẩm có nước, kiểm miệng túi trước khi hàn
Dịch đi vào vùng hàn có thể làm liên kết không đồng đều. Kiểm soát lượng sản phẩm, khoảng trống miệng, cách đặt túi và chế độ máy phù hợp; tham khảo đóng gói thực phẩm có nước. Không kéo dài thời gian hàn vô hạn để bù cho miệng túi ướt vì có thể làm màng biến dạng.
Khi nào phải giữ lô?
Cơ sở cần quy định bằng văn bản dựa trên rủi ro và yêu cầu khách hàng. Các tình huống thường cần dừng hoặc giữ gồm lỗi lặp, không truy được máy hoặc lô túi, thay đổi thông số chưa phê duyệt, phát hiện rò sau thời gian theo dõi, hoặc nghi sản phẩm làm phát sinh khí. Người kiểm phải biết ai có quyền giải phóng lô; không tự cho qua vì đơn giao gấp.
Phiếu kiểm tra nên ngắn nhưng đủ truy
Ghi mã lô, sản phẩm, loại và lô túi, máy, thanh hàn hoặc vị trí nếu có, thông số, số mẫu, loại lỗi, quyết định và người xác nhận. Đính ảnh khi lỗi khó mô tả. Dùng cùng tên lỗi giữa các ca; tránh ghi chung “túi xấu”. Dữ liệu theo tuần giúp thấy xu hướng và lên kế hoạch vệ sinh, thay vật tư hoặc đào tạo.
Không dùng kiểm tra cảm quan để hứa hạn sử dụng
Độ kín bao bì là một yếu tố của bảo quản, không thay thế kiểm soát nguyên liệu, vệ sinh, nhiệt độ, quy trình chế biến và nghiên cứu hạn dùng. Không suy ra “để được bao lâu” chỉ từ việc túi còn ôm. Khi sản phẩm có dấu hiệu bất thường, xử lý theo hệ thống an toàn thực phẩm của cơ sở thay vì chỉ hút lại.
Bài diễn tập cho nhân viên mới
Chuẩn bị bộ mẫu gồm đường hàn đạt, nhăn, kẹp bẩn và túi có vết châm đã được kiểm soát an toàn. Yêu cầu nhân viên phân loại, giải thích lý do và điền phiếu. Sau đó cho họ theo dõi một lô thật dưới giám sát. Chỉ giao quyền xác nhận khi kết quả nhất quán với người hướng dẫn.
Khi cần hỗ trợ kỹ thuật
Gửi Điện Máy Gia Long ảnh toàn túi, ảnh cận đường hàn hai mặt, model máy, loại túi, sản phẩm, thông số và vị trí túi trong buồng. Nếu lỗi chỉ xuất hiện sau một thời gian, ghi điều kiện theo dõi. Bộ dữ liệu này giúp tách lỗi thao tác, vật tư và thiết bị nhanh hơn việc mô tả “túi bị hở”.
Chọn mẫu đại diện cho cả đầu, giữa và cuối ca
Lỗi có thể xuất hiện khi máy mới khởi động, khi thanh hàn đã nóng hoặc sau lúc thay cuộn túi. Vì vậy vị trí lấy mẫu phải bao phủ các thời điểm có ý nghĩa, không chỉ lấy túi đẹp nhất trên cùng. Khi có hai thanh hàn hoặc nhiều vị trí xếp, đánh dấu nguồn của mẫu. Kế hoạch cụ thể do cơ sở xác lập từ rủi ro và dữ liệu lỗi; thay đổi máy, túi hoặc sản phẩm thì đánh giá lại.
Tạo “ngôn ngữ lỗi” thống nhất giữa sản xuất và kiểm hàng
Định nghĩa bằng ảnh và mô tả ngắn: nhăn, cháy, không liên tục, kẹp dịch, kẹp vụn, thủng thân, cạnh sắc và mất chân không. Mỗi tên gắn với tiêu chí và hành động. Tránh để sản xuất gọi “hàn hơi xấu” trong khi kiểm hàng ghi “hở”, vì dữ liệu không thể tổng hợp. Khi có lỗi mới, người phụ trách bổ sung vào danh mục sau khi xác minh, không để từng ca tự đặt tên.
Kiểm tra sau vận chuyển nội bộ
Một túi đạt tại bàn máy vẫn có thể bị cọ, rơi hoặc đè trong khay. Chọn điểm kiểm sau khi xếp thùng hoặc chuyển qua công đoạn tiếp theo để đánh giá tác động thực tế. Quan sát cách nhân viên nâng khay, chiều xếp và vật sắc xung quanh. Nếu lỗi chỉ xuất hiện sau vận chuyển, sửa bao bì, khay hoặc thao tác thay vì tăng thời gian hàn không liên quan.
Hiệu chuẩn bằng so sánh giữa người kiểm
Định kỳ cho hai người phân loại cùng một bộ mẫu mà không trao đổi trước, sau đó so kết quả. Những mẫu bất đồng được quản lý giải thích dựa trên chuẩn. Đây không phải bài thi để phạt, mà là cách phát hiện tiêu chí mơ hồ hoặc ảnh mẫu chưa đủ. Ghi lại nội dung được cập nhật. Khi đổi người hoặc mở ca mới, thực hiện lại trước khi họ có quyền giải phóng lô.
Đóng vòng hành động khắc phục
Mỗi lỗi lặp cần có nguyên nhân giả thuyết, người xử lý, thời hạn và bước xác nhận sau sửa. Ví dụ, vệ sinh thanh hàn phải đi kèm lô thử và kết quả, không chỉ đánh dấu “đã vệ sinh”. Nếu thay túi, lưu lô cũ và mới để so. Khi lỗi hết, cập nhật hướng dẫn; khi chưa hết, tiếp tục điều tra thay vì liên tục chỉnh nhiều thông số cùng lúc.
Đánh giá lại sau bảo dưỡng hoặc thay vật tư
Sau khi thay dây hàn, teflon, gioăng, dầu bơm hoặc sửa cụm điện, chạy lô xác nhận bằng vật tư và sản phẩm đại diện. So mẫu với chuẩn trước khi trả máy vào sản xuất. Ghi người thực hiện, hạng mục thay và kết quả kiểm. Không coi việc máy khởi động bình thường là đủ; chất lượng đường hàn và khả năng duy trì chân không mới là đầu ra cần nghiệm thu.

